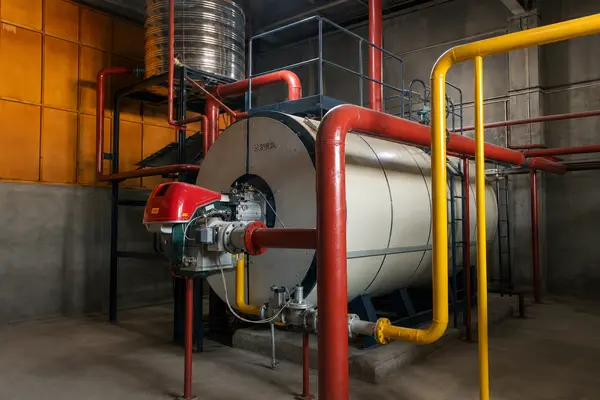
Selecting a 2 ton gas steam boiler for pharmaceutical processing involves much more than confirming that the boiler can produce 2,000 kg Dampf pro Stunde.
A pharmaceutical facility may use steam for reactor heating, hot-water generation, HVAC humidification, equipment cleaning, sterilization or steam-in-place operations. These applications do not necessarily require the same steam quality.
Plant steam may be suitable for indirect heating and general utilities. Clean or pure steam may be required when steam directly contacts products, materials or critical product-contact surfaces.
The correct selection process must therefore answer four questions:
This guide provides a practical validation checklist covering process requirements, boiler sizing, Dampfqualität, Wasseraufbereitung, gas consumption, Sicherheit, Automatisierung, supplier documentation, FAT, SAT, DQ, IQ, OQ and PQ.
It does not establish that a specific boiler complies with GMP, FDA, Asme, CE or another requirement. Compliance must be demonstrated using project-specific documents, qualification records and applicable installation-market requirements.
A 2 ton gas steam boiler for pharmaceutical processing should be validated against the actual steam application, minimum and peak demand, Arbeitsdruck, required steam category, Gasspezifikation, Speisewasserqualität, Kondensatsystem, Materialien, Automatisierung, safety functions, emissions rules and qualification-document requirements.
If steam directly contacts products or critical product-contact surfaces, a conventional industrial boiler may only provide plant steam to a separate clean or pure steam generator.
| Validation Area | Key Question | Evidence Required |
|---|---|---|
| Kapazität | Does 2,000 kg/h match actual demand? | Steam-load profile |
| Druck | What pressure must reach each user? | Process specification |
| Steam grade | Is plant, clean or pure steam required? | URS and risk assessment |
| Gas supply | Can the fuel system support full load? | Gas specification |
| Feedwater | Is treatment appropriate? | Raw-water analysis |
| Steam quality | Could moisture or contaminants reach the process? | Steam-quality plan |
| Kontrollen | Can critical operation and alarms be recorded? | Control narrative and I/O list |
| Sicherheit | Have protective functions been tested? | Interlock test records |
| Einhaltung | Which codes apply at the installation site? | Compliance matrix |
| Qualification | Are DQ, IQ, OQ and PQ defined? | Approved protocols |
| Leistung | Has actual output been measured? | Commissioning report |
The key procurement principle is:
Validate the complete steam system—not only the boiler pressure vessel.
Steam can perform several functions inside a pharmaceutical facility. The point of use determines the required pressure, availability and steam quality.
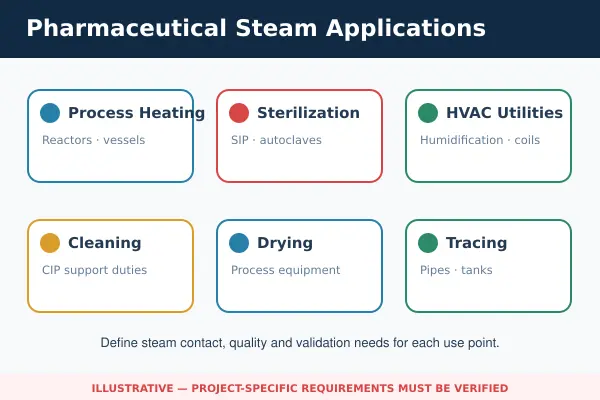
Steam is commonly supplied to jackets, coils and heat exchangers used for:
Where steam remains physically separated from the product by a suitable heat-transfer surface, plant steam may be acceptable. The facility should still evaluate the consequences of tube leakage, jacket failure or condensate contamination.
Steam may supply energy to:
The steam category depends on whether steam, condensate or treatment chemicals could cross the product-contact boundary.
Pharmaceutical facilities may use steam for air heating or humidification.
Humidification requires careful assessment because boiler-water treatment chemicals or entrained contaminants may enter the air-handling system. The facility should determine whether ordinary plant steam is acceptable or whether a higher-quality steam source is required.
Sterilization and SIP applications can have stricter steam-quality requirements than ordinary process heating.
EU GMP Annex 1 states that feedwater for pure-steam generators should be appropriately purified. It also states that pure-steam generators should be designed, qualified and operated to meet defined chemical and endotoxin requirements. Steam used as a direct sterilizing agent should be of suitable quality and should not contain additives at levels that could contaminate products or equipment. European Commission—EU GMP Annex 1
Other uses may include:
The engineering team should prepare a complete steam-consumer list before confirming that a 2 ton gas steam boiler is suitable.
The distinction between plant steam, clean steam and pure steam is central to pharmaceutical steam-system design.
Terminology can vary between companies and markets. Each category should therefore be defined in the project URS instead of being accepted as a marketing label.
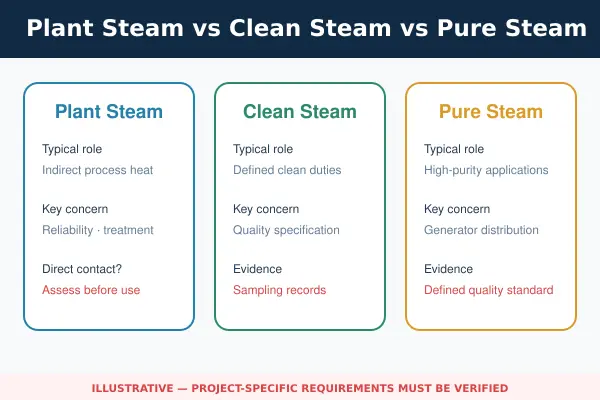
Plant steam is normally generated in a conventional industrial boiler using treated feedwater and a controlled boiler-water chemistry program.
It is commonly used for:
Plant steam may contain approved boiler-water treatment chemicals. It should not automatically be accepted for direct product contact, critical humidification or direct sterilization.
Clean steam generally refers to steam produced under more controlled conditions for applications with stricter contamination requirements.
A clean-steam specification may define:
The expression “clean steam” alone does not confirm that a system meets a pharmaceutical application’s actual requirements.
Pure steam is generally associated with higher-criticality pharmaceutical and biotechnology applications.
Its required quality should be defined from:
EU GMP Annex 1 uses the wording “pure steam (clean steam),” which demonstrates why each project should define its own technical terminology and acceptance criteria.
A standard industrial gas boiler normally produces plant steam.
For a critical application, the system may use the following arrangement:
Gas-Fired Steam Boiler → Plant Steam → Clean/Pure Steam Generator → Critical Process
In this arrangement, the industrial boiler provides thermal energy to a secondary generator. The secondary generator uses appropriately selected feedwater to produce the required higher-grade steam.
This arrangement is not automatically necessary for every pharmaceutical facility. Its use depends on the steam application and contamination-risk assessment.
| Pharmaceutical Application | Possible Steam Category | Main Validation Concern |
|---|---|---|
| Space heating | Plant steam | Pressure and reliability |
| Indirect vessel heating | Often plant steam | Leakage risk |
| Hot-water generation | Application-dependent | System boundary |
| HVAC humidification | Project-dependent | Chemical additives and air quality |
| CIP heating | Application-dependent | Product-contact boundary |
| SIP | Clean or pure steam may be required | Steam quality |
| Direct sterilization | Clean or pure steam may be required | Purity and condensate quality |
| Direct product contact | Project-specific high-purity steam | Contamination control |
A 2 ton steam boiler has a nominal capacity of 2,000 kg of steam per hour under its specified rating conditions.
This rating does not prove that the boiler is correctly sized for a particular pharmaceutical plant.
The load assessment should document:
| Load Condition | Required Information |
|---|---|
| Minimum demand | Lowest sustained facility consumption |
| Normal demand | Typical consumption during production |
| Spitzennachfrage | Maximum simultaneous requirement |
| Peak duration | Length of high-demand condition |
| Batch demand | Heizung, cleaning or sterilization cycle |
| Start-up demand | Steam required during plant start-up |
| Future demand | Credible expansion requirement |
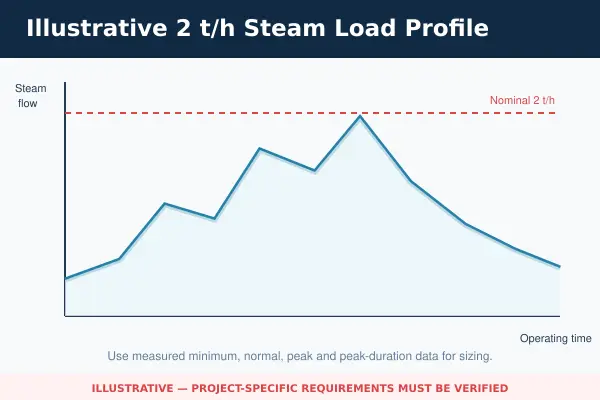
A detailed steam boiler capacity calculation should account for simultaneous demand, batch peaks, operating hours and future production expansion.
A pharmaceutical plant may combine continuous users with short batch loads.
Zum Beispiel, normal steam demand may remain well below 2 t/h for most of the day but increase rapidly when several vessels, cleaning systems or sterilizers operate simultaneously.
Sizing from the total connected load can produce an oversized boiler. Sizing from average consumption can leave the plant without sufficient steam during a critical peak.
An oversized boiler may experience:
Burner turndown should therefore be evaluated with capacity.
Buyers who are still comparing capacity, Druck, fuel and lifecycle cost can use this Kaufratgeber für Industriedampfkessel to prepare a more complete project specification.
An undersized boiler may:
Wo Dampfkontinuität entscheidend ist, Der Käufer sollte auch eines vergleichen 2 t/h-Kessel mit mehreren kleineren Kesseln oder eine Betriebs-/Standby-Anordnung.
Der Kesseldruck sollte aus dem im Prozess erforderlichen Druck abgeleitet werden.
Der Druck geht verloren:
Der Kesselbetriebsdruck kann daher höher sein als der in einem Reaktor verfügbare Druck, Sterilisator oder Wärmetauscher.
In diesem Leitfaden zur Auswahl des Drucks für Industriedampfkessel wird erläutert, wie der Prozessbedarf aussieht, Druckreduzierung und Verteilungsverluste wirken sich auf den endgültigen Betriebsdruck aus.
Dies sind separate Parameter.
The technical agreement should identify both values.
Many pharmaceutical heating and sterilization applications use saturated steam because its temperature is related to pressure and it releases latent heat as it condenses.
Superheated steam should only be specified when required by the process. It should not be selected merely because its temperature is higher.
Unstable pressure can affect:
Pressure verification may require:
The following schedule should be completed before final equipment approval.
| Technical Parameter | Project Value | Required Evidence |
|---|---|---|
| Rated steam output | 2,000 kg/h | Datasheet and nameplate |
| Minimum stable output | To be confirmed | Boiler and burner data |
| Normal operating load | To be confirmed | Plant load profile |
| Arbeitsdruck | To be confirmed | Technical agreement |
| Auslegungsdruck | To be confirmed | Design documents |
| Dampftemperatur | To be confirmed | Process requirement |
| Steam category | To be confirmed | URS and risk assessment |
| Gas type | To be confirmed | Fuel specification |
| Gas pressure | To be confirmed | Site utility data |
| Gas heating value | To be confirmed | Gas-supplier data |
| Speisewassertemperatur | To be confirmed | Heat balance |
| Condensate return | To be confirmed | System calculation |
| Kesseleffizienz | To be confirmed | Defined test basis |
| Burner turndown | To be confirmed | Burner datasheet |
| Electrical supply | To be confirmed | Electrical drawings |
| Emissionen | To be confirmed | Guarantee and test basis |
| Zertifizierung | To be confirmed | Product-specific documents |
If the boiler construction has not yet been selected, compare the project requirements using this fire-tube vs. water-tube boiler guide.
Important distinctions include:
A gasbefeuerter Dampfkessel may be suitable where a pharmaceutical facility has a stable and adequately sized gas supply.
Potential advantages can include:
These are general characteristics, not guaranteed results for every project.
The burner supplier should receive:
Das Wort „Gas“ allein reicht für die Brennerauswahl nicht aus.
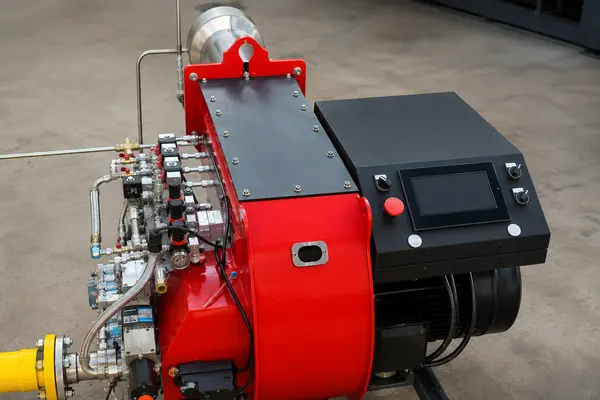
Abhängig vom anwendbaren Design und der Gerichtsbarkeit, Die Gasstrecke kann umfassen:
Die endgültige Konfiguration muss dem ausgewählten Brenner folgen, Beachten Sie die örtlichen Vorschriften und das genehmigte Sicherheitsdesign.
Es gibt keine verlässliche, universelle Angabe zum Gasverbrauch für jeden 2 t/h Dampfkessel.
Eine praktische Berechnung ist:
Gasverbrauch = Dampfdurchfluss × (Dampfenthalpie − Speisewasserenthalpie) ÷ (Kesselwirkungsgrad × Gasheizwert)
Für ein Schritt-für-Schritt-Beispiel, Sehen Sie sich diesen Leitfaden an Berechnung des Erdgasverbrauchs für einen Dampfkessel.
Die Berechnung erfordert:
Auch der tatsächliche Gasverbrauch wird beeinflusst von:
| Daten zum Gasverbrauch | Required Evidence |
|---|---|
| Berechneter Nennverbrauch | Formel und Annahmen |
| Maximale Brennerleistung | Burner datasheet |
| Verbrauch in Betrieb nehmen | Geeichter Gaszähler |
| Durchschnittlicher Betriebsverbrauch | Langfristige Betriebsaufzeichnungen |
| Gas pro Tonne Dampf | Gas- und Dampfströmungsmessungen |
Ein fester Gasverbrauchswert ohne diese Bedingungen führt zu falschen Präzisionen.
Die Qualität des Speisewassers beeinflusst die Zuverlässigkeit des Kessels, Wärmeübertragung, Korrosion, Dampfqualität und Lebensdauer.
Vor der Auswahl der Behandlungsausrüstung, Erhalten Sie eine aktuelle Rohwasseranalyse mit relevanten Parametern wie z:
Depending on the analysis and operating conditions, treatment may include:
Not every boiler automatically requires reverse osmosis. The correct treatment process must follow the water analysis, boiler pressure and manufacturer’s limits.
Chemicals suitable for an industrial plant-steam system may not be acceptable for direct product contact, critical humidification or sterilization.
The quality-risk assessment should determine whether boiler chemicals or contaminants could reach:
Returning suitable condensate can reduce:
Jedoch, condensate should only be returned after evaluating potential contamination from process leaks, cleaning chemicals or other utilities.
Monitoring may include:
| Water-System Item | Validation Question | Beweis |
|---|---|---|
| Raw water | What contaminants are present? | Laboratory report |
| Treated water | Does it meet boiler limits? | Water-test results |
| Feedwater | Are temperature and chemistry controlled? | Operating records |
| Condensate | Is it safe to return? | Risk assessment |
| Chemical dosing | Is dosage controlled? | SOP and dosing records |
| Blowdown | Is dissolved-solid concentration managed? | Conductivity data |
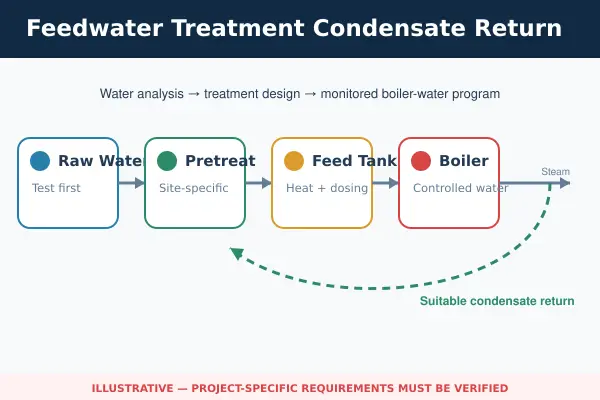
The required treatment process should be selected from the actual analysis and the applicable steam boiler feedwater-quality requirements.
Steam quality is not determined by pressure alone.
Excessive moisture can contribute to:
The distribution system may require suitable:
Carryover may result from:
Water level, boiler chemistry and blowdown should therefore operate as an integrated control system.
Where a higher steam category is required, the validation plan may need to address:
The exact tests and acceptance limits should come from the intended use, applicable pharmacopoeia and approved quality-risk assessment.
A boiler pressure vessel alone does not constitute a complete pharmaceutical steam plant.
| Ausrüstung | Funktion | Validation Point |
|---|---|---|
| Brenner | Controls combustion | Model and turndown |
| Gas train | Conditions gas supply | Pressure and safety |
| Speisewasserpumpen | Supply boiler water | Capacity and redundancy |
| Speisewassertank | Stores feedwater | Volume and temperature |
| Entlüfter | Reduces dissolved gases | Operating performance |
| Wasserbehandlung | Conditions make-up water | Test evidence |
| Economizer | Recovers flue-gas heat | Design and bypass |
| Condensate system | Returns usable condensate | Contamination control |
| Abblasesystem | Controls boiler-water solids | Conductivity strategy |
| Schornstein | Leitet Rauchgas ab | Draft and local rules |
| Schaltschrank | Coordinates boiler operation | Logic and access |
| Instrumentation | Measures process variables | Calibration |
| Clean-steam generator | Produces higher-grade steam | If required |
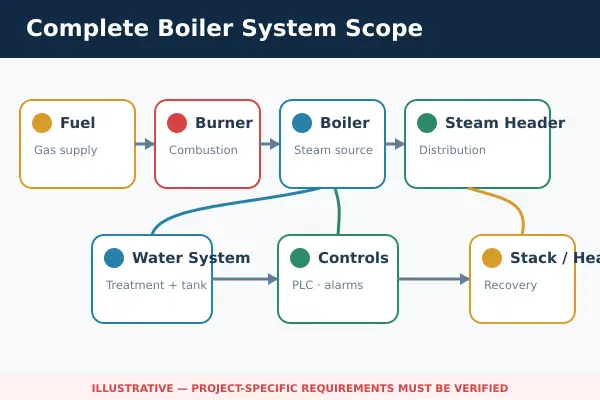
Buyers should request a clear itemized scope identifying:
A quotation for a boiler and burner cannot be compared directly with a quotation for a complete boiler room. This overview of typical Kesselhilfsausrüstung can help buyers identify missing equipment and compare quotation scopes more accurately.
A pharmaceutical project should clearly separate:
An ordinary industrial boiler should not automatically be described as a sanitary or hygienic component.
For a clean or pure steam system, the project may need to define:
These requirements should be applied to the correct system boundary rather than copied indiscriminately to every boiler-room component.
A basic boiler control system may monitor or control:
A more advanced system may collect:
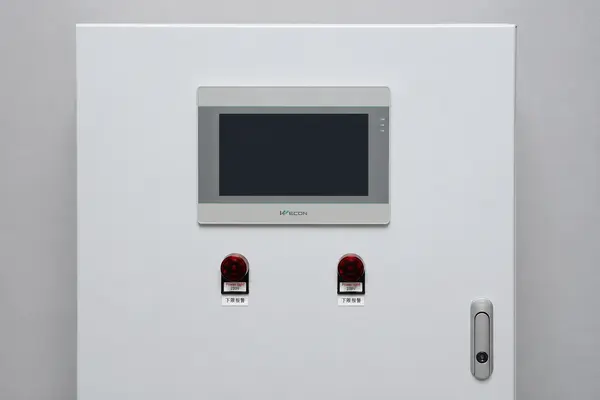
Before integration, define:
A boiler PLC should not automatically be marketed as “21 CFR Part 11 compliant.”
FDA guidance explains that Part 11 applies to electronic records maintained or submitted under FDA record requirements. Whether boiler data falls within that scope depends on how the pharmaceutical company uses the records and which underlying requirements apply. FDA—Part 11 Scope and Application
If boiler or steam-system data support quality decisions, the user may need to assess:
A PLC, HMI or SCADA platform should only be described as Part 11 compliant after a project-specific assessment of the complete computerized system.
Typical boiler safety functions may include:
Die endgültige Schutzarchitektur hängt vom Kessel ab, Brenner, Gaszug, Installationscode und örtliche Gerichtsbarkeit.
The facility should also evaluate:
Redundancy may be justified where steam interruption creates significant production or product-quality consequences.
Possible arrangements include:
The decision should follow a documented risk assessment rather than a general rule.
There is no single worldwide certification or emissions standard for every 2 Tonne Gasdampfkessel.
Requirements can depend on:
Wenn ASME-Konstruktion erforderlich ist, Das Zitat sollte identifizieren:
ASME states that its BPVC Certification Program evaluates manufacturer or assembler quality-control systems for defined scopes. Products bearing the applicable ASME Certification Mark must comply with the relevant BPVC section. A general statement that a company is “ASME certified” does not prove that a specific boiler will receive the required mark. ASME-Zertifizierung für Kessel und Druckbehälter
For EU projects, the applicable Pressure Equipment Directive requirements and conformity-assessment scope should be identified before production.
GMP applies to pharmaceutical manufacturing facilities, utilities, processes, documentation and quality systems.
A boiler cannot make an entire pharmaceutical facility GMP-compliant by itself.
Instead of accepting a general “GMP boiler” claim, ask:
The burner and emissions configuration should be selected for the installation market.
Potential regulated emissions include:
A low-NOx claim should identify:
Pharmaceutical utility projects normally require more documentation than a generic industrial boiler purchase.
Request, as applicable:
Useful quality records may include:
The handover package may include:
| Supplier Claim | Evidence to Request |
|---|---|
| Hohe Effizienz | Kraftstoff, laden, feedwater temperature and test basis |
| Low NOx | Guaranteed value and reference conditions |
| Fully automatic | Control narrative and I/O list |
| Sauberer Dampf | Generator design and quality-test protocol |
| GMP suitable | Requirement-by-requirement evidence |
| ASME or CE | Exact product and document scope |
| Low gas consumption | Calculation and operating conditions |
| Pharmaceutical grade | Defined system boundary and specification |
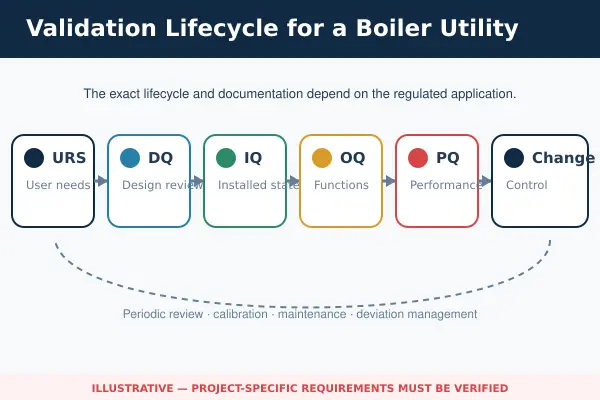
EU GMP Annex 15 sets out lifecycle principles for qualification and validation, including user requirements and equipment qualification. The extent of qualification should be justified through documented risk assessment. European Commission—EU GMP Annex 15
The URS defines what the pharmaceutical user needs the steam system to do.
It should address:
Das URS sollte idealerweise vor der Lieferantenauswahl genehmigt werden.
DQ überprüft, ob das vorgeschlagene Design den genehmigten URS entspricht.
Rezension:
IQ überprüft, ob die Ausrüstung gemäß dem genehmigten Design geliefert und installiert wurde.
Zu den typischen IQ-Checks gehören::
OQ zeigt, dass der Kessel und die zugehörigen Systeme innerhalb des definierten Betriebsbereichs wie vorgesehen funktionieren.
Zu den möglichen OQ-Tests gehören::
PQ bewertet das Dampfsystem unter tatsächlichen oder repräsentativen Betriebsbedingungen.
Abhängig von der Anwendung, es kann beinhalten:
| Qualifikationsphase | Pharmazeutischer Anwender | Kessellieferant | Installateur | Validierungsteam |
|---|---|---|---|---|
| URS | Leitet und genehmigt | Bietet technischen Input | Bewertungen von Schnittstellen | Rezensionen |
| DQ | Genehmigt | Materialdesign | Unterstützt | Verifiziert |
| IQ | Überprüft die Installation | Liefert Dokumente | Installiert | Führt aus/überprüft |
| OQ | Zeugen und genehmigt | Tests und Support | Unterstützt | Führt aus/überprüft |
| PQ | Besitzt Prozessabnahme | Bietet Unterstützung | Unterstützt | Führt aus/überprüft |
Die endgültigen Verantwortlichkeiten sollten im Vertrag und im Validierungsplan festgelegt werden.
Eine FAT kann Folgendes umfassen::
Nicht jeder Leistungszustand kann unbedingt im Werk getestet werden. Das FAT-Protokoll sollte Testeinschränkungen und Elemente, die auf die Inbetriebnahme vor Ort verschoben werden, klar identifizieren.
Ein SAT kann dies überprüfen:
Inspektion vor Ort → Überprüfung der Versorgungseinrichtungen → Überprüfung des Wassersystems → Überprüfung des Gassystems → Elektrische Überprüfung → Kaltinbetriebnahme → Inbetriebnahme des Brenners → Prüfung der Sicherheitsverriegelung → Belastungstest → Schulung → Übergabe
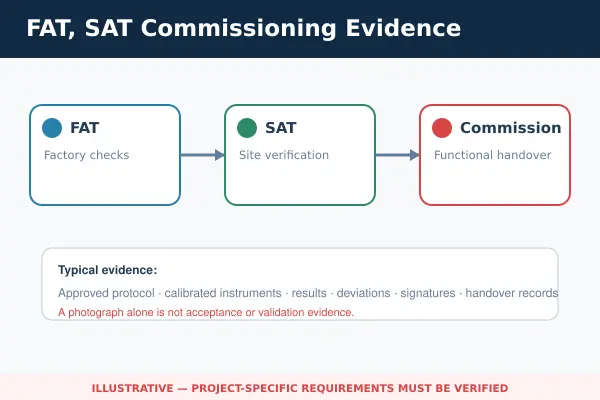
Der genaue Ablauf sollte der genehmigten Inbetriebnahmemethode folgen, Geräteanweisungen und örtliche Anforderungen.
Die endgültige Übergabe sollte erfolgen:
Designwerte, vertragliche Garantien und Messergebnisse sind gesondert zu erfassen.
Effizienz sollte angeben:
Dieser Leitfaden zu Wirkungsgrad von Industriedampfkesseln erklärt den Unterschied zwischen der Nenneffizienz des Kessels und der tatsächlichen Leistung des Dampfsystems.
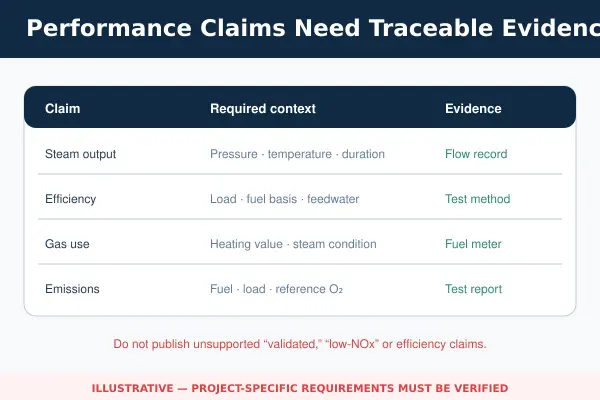
Das Beweisprinzip ist einfach:
Designdaten, Vertragsgarantien und gemessene Betriebsergebnisse sind drei verschiedene Beweismittel.
Die Qualifizierung beendet nicht den Systemlebenszyklus.
Das Wartungsprogramm kann Folgendes umfassen::
Zu den potenziell kritischen Instrumenten gehören::
Die Kalibrierungshäufigkeit sollte basieren auf:
Änderungen an der Ausrüstung, Rohrleitungen, Wasseraufbereitung, Steuerlogik, Software oder Betriebsabläufe sollten auf ihre Auswirkungen hin beurteilt werden:
Eine erneute Qualifizierung kann erforderlich sein, wenn eine Änderung wesentliche Auswirkungen auf das System hat.
Eine Ersatzteilstrategie für pharmazeutische Dampfsysteme kann Folgendes umfassen::
Ein projektspezifisches Angebot sollte mit den folgenden Informationen beginnen:
Käufer können auch die verfügbaren Konfigurationsoptionen für a überprüfen 2 Tonnen-Industriedampfkessel bevor Sie ein projektspezifisches Angebot anfordern.
Diese Eingaben ermöglichen es dem Hersteller, von einem generischen Angebot abzuweichen 2 Tonnenkesselpreis bis hin zu einem technisch definierten pharmazeutischen Dampfsystemvorschlag.
A 2 ton steam boiler has a nominal capacity of 2,000 kg of steam per hour under its specified rating conditions. Die tatsächliche Leistung hängt von der Betriebslast ab, Dampfdruck, Speisewassertemperatur, Kraftstoffbedingungen und Geräteleistung.
Es kann geeignet sein, Aber die Kapazität allein reicht nicht aus. Der Kessel muss zum Dampflastprofil der Anlage passen, Arbeitsdruck, Dampfkategorie, Gasversorgung, feedwater, Kontrollen, Sicherheits- und Compliance-Anforderungen.
Anlagendampf wird normalerweise für indirekte Heizung und allgemeine Versorgungszwecke verwendet. Für kritischere Anwendungen wird sauberer oder reiner Dampf erzeugt und gesteuert. Die genauen Qualitätsanforderungen sollten im Projekt-URS definiert werden.
Pflanzendampf sollte nicht automatisch für den direkten Produktkontakt geeignet sein. Direktkontaktanwendungen erfordern eine dokumentierte Risikobewertung und Dampfqualitätsspezifikation, die für das Produkt und den Prozess geeignet ist.
Ein handelsüblicher Industriekessel erzeugt im Allgemeinen Anlagendampf. Es kann die Heizenergie für einen separaten Rein- oder Reindampferzeuger bereitstellen, wenn eine höhere Dampfkategorie erforderlich ist.
Der Gasverbrauch hängt von der Dampfenthalpie ab, Speisewassertemperatur, Kessel -Effizienz, Gasheizwert und Betriebslast. Ohne diese Bedingungen ist eine feste universelle Zahl unzuverlässig.
Nicht automatisch. Die Wasseraufbereitung sollte aus der Rohwasseranalyse ausgewählt werden, Betriebsdruck, Dampfkategorie, Kondensatrücklauf und Herstellergrenzen.
Dokumente können das URS enthalten, DQ-Aufzeichnungen, Datenblätter, Zeichnungen, P&Ausweise, Materialaufzeichnungen, Inspektionsberichte, calibration certificates, FAT/SAT-Aufzeichnungen, IQ/OQ-Protokolle, PQ-Daten, Handbücher und Schulungsunterlagen.
IQ bestätigt, dass der Kessel, Hilfsmittel, utilities, Instrumente, Rohrleitungen und Dokumente wurden gemäß dem genehmigten Entwurf installiert oder geliefert.
OQ testet den Normalbetrieb, Kontrollen, Alarm, Brennermodulation, Sicherheitsverriegelungen, automatische Abläufe und definierte Betriebsbereiche.
Der erforderliche Qualifizierungsumfang sollte sich an der Validierungsstrategie und Risikobewertung des Pharmaherstellers orientieren. Systeme, die kritische Prozesse unterstützen, erfordern normalerweise eine dokumentierte Leistungsbestätigung unter repräsentativen Bedingungen.
NEIN. Allgemeine Versorgungsbetriebe und indirekte Heizung können Anlagendampf nutzen. Für die Direktsterilisation ist möglicherweise sauberer oder reiner Dampf erforderlich, Produktkontakt oder andere kritische Anwendungen.
Die GMP-Konformität gilt für den gesamten pharmazeutischen Betrieb, einschließlich Einrichtungen, utilities, Verfahren und Qualitätssysteme. Ein Kesselprodukt allein kann keine GMP-Konformität gewährleisten.
NEIN. Herstellerzulassung und produktspezifische Kennzeichnung sind unterschiedlich. Der Vertrag sollte den anwendbaren BPVC-Abschnitt angeben, Zertifizierungszeichen, Ausstattungsumfang und erforderliche Datenberichte.
Die Standby-Kapazität hängt von der Auswirkung einer Dampfunterbrechung auf die Produktion ab, Reinigung, Sterilisation und Produktqualität. Die Entscheidung sollte auf einer dokumentierten Risikobewertung basieren.
A 2 Tonnen-Gasdampfkessel können eine praktische Energiequelle für die pharmazeutische Verarbeitung sein, aber es ist nominell 2,000 Die kg/h-Bewertung ist nur ein Teil der Auswahl.
Das Projekt sollte zunächst ermitteln, ob für jede Anwendung Anlagendampf erforderlich ist, Reindampf oder Reindampf. Es sollte dann das tatsächliche Lastprofil bestätigen, Druck am Einsatzort, Gasbedingungen, Speisewasserqualität, Hilfsausrüstung, Kontrollfunktionen und geltende Compliance-Anforderungen.
Der stärkste Validierungsprozess ist:
Definieren Sie die Dampfanwendung → klassifizieren Sie die Dampfkategorie → erstellen Sie das Lastprofil → bestätigen Sie Druck und Brennstoff → entwerfen Sie die Wasseraufbereitung → definieren Sie Hilfsmittel und Steuerungen → bewerten Sie das Kontaminationsrisiko → überprüfen Sie die Einhaltung → führen Sie FAT und SAT durch → führen Sie DQ durch, IQ, OQ und PQ → Leistung bestätigen.
Ein herkömmlicher Industriekessel kann für die indirekte pharmazeutische Beheizung geeignet sein, während ein separater Rein- oder Reindampferzeuger kritische Verbraucher bedient. Die richtige Systemarchitektur muss dem genehmigten URS folgen, Prozessrisiko und geltende Qualitätsanforderungen.
Wenn Sie eine vorbereiten 2 Tonnen-Gasdampfkesselprojekt für die pharmazeutische Verarbeitung, Bereitstellung der Dampfanwendung, Arbeitsdruck, minimum and peak demand, Gasspezifikation, Betriebsplan, Wasseranalyse, Installationsland und Qualifikationsdokumentanforderungen für einen projektspezifischen technischen Vorschlag.
KOSTENLOSE KESSELANGEBOTE
Keine Verzögerung, erhalten 3 Zitate heute Vergleichen Sie für die besten Preise Sicher und zuverlässigBEWERTUNGEN
WAS IN DIESEM ARTIKEL STEHT?
Wenn Sie Fang Kuai mögen, Bitte hinterlassen Sie Ihre Nachricht.
vSehen Sie sich die Bewertungen unserer Kunden an
"Der Heißwasserboiler von Fangkuai ist erstaunlich. Es heizt schnell und effizient auf, und das Wasser bleibt lange heiß. Wir hatten nie Probleme damit und es hat unsere täglichen Abläufe erheblich verbessert. Auch die Installation verlief reibungslos und der Kundenservice war ausgezeichnet. Ich kann die Heißwasserboiler von Fangkuai sehr empfehlen."
Sarah
Kanada"Der Dampfkessel von Fangkuai ist perfekt für meinen Lebensmittelverarbeitungsbetrieb. Es erfüllt alle unsere Anforderungen und ist sehr zuverlässig. Die Qualität der Materialien und die Konstruktion des Kessels sind außergewöhnlich. Außerdem ist es sehr einfach zu bedienen und zu warten, Das hat uns geholfen, Zeit und Geld bei der Wartung zu sparen. Ich kann die Dampfkessel von Fangkuai jedem wärmstens empfehlen, der zuverlässige Heizlösungen benötigt."
Json
Brasilien"Wir verwenden den Fangkuai-Thermalölkessel seit Jahren für unsere Chemieanlage und er hat uns nie im Stich gelassen. Der Kessel ist sehr langlebig und hält rauen Bedingungen stand. Außerdem ist es sehr einfach zu bedienen und zu warten, Das hat uns geholfen, Zeit und Geld bei der Wartung zu sparen. Die Thermalölkessel von Fangkuai sind erstklassig und ich kann sie jedem wärmstens empfehlen, der zuverlässige Heizlösungen benötigt."
Chang
China"Der Dampfkessel von Fangkuai ist perfekt für meinen Lebensmittelverarbeitungsbetrieb. Es erfüllt alle unsere Anforderungen und ist sehr zuverlässig. Die Qualität der Materialien und die Konstruktion des Kessels sind außergewöhnlich. Außerdem ist es sehr einfach zu bedienen und zu warten, Das hat uns geholfen, Zeit und Geld bei der Wartung zu sparen. Ich kann die Dampfkessel von Fangkuai jedem wärmstens empfehlen, der zuverlässige Heizlösungen benötigt."
Json
Brasilien"Der Thermalölkessel von Fangkuai ist sehr einfach zu bedienen und zu warten. Es hat uns geholfen, Zeit und Geld bei der Wartung zu sparen, was zu erheblichen Kosteneinsparungen geführt hat. Die Qualität der Materialien und die Konstruktion des Kessels sind außergewöhnlich. Es ist auch sehr energieeffizient, was uns geholfen hat, Geld bei unseren Energierechnungen zu sparen. Ich kann den Thermalölkessel von Fangkuai sehr empfehlen ."
Allen
Brasilien"Ich habe für meine Fabrik einen Fangkuai-Dampfkessel gekauft, der seit Monaten einwandfrei funktioniert. Die Qualität der Materialien und die Konstruktion des Kessels sind beeindruckend. Es ist auch sehr energieeffizient, was uns geholfen hat, Geld bei unseren Energierechnungen zu sparen. Ich kann die Produkte von Fangkuai jedem wärmstens empfehlen, der zuverlässige und effiziente Heizlösungen benötigt."
John
USA"Der Heißwasserboiler von Fangkuai ist erstaunlich. Es heizt schnell und effizient auf, und das Wasser bleibt lange heiß. Wir hatten nie Probleme damit und es hat unsere täglichen Abläufe erheblich verbessert. Auch die Installation verlief reibungslos und der Kundenservice war ausgezeichnet. Ich kann die Heißwasserboiler von Fangkuai sehr empfehlen."
Sarah
Kanada"Die Dampferzeuger von Fangkuai sind ausgezeichnet. Sie sind sehr einfach zu bedienen und erfordern nur minimale Wartung. Auch der Kundenservice bei Fangkuai ist außergewöhnlich. Sie sind sehr reaktionsschnell und immer bereit zu helfen. Bemerkenswert ist auch die Energieeffizienz der Dampferzeuger, was mir geholfen hat, Geld bei meinen Energierechnungen zu sparen. Ich kann die Dampfgeneratoren von Fangkuai sehr empfehlen."
Maria
Spanien"Ich bin sehr beeindruckt von der Qualität des Heißwasserboilers von Fangkuai. Es ist für die Ewigkeit gebaut und hat meine Erwartungen übertroffen. Auch die Installation verlief reibungslos und der Kundenservice war ausgezeichnet. Der Warmwasserboiler ist sehr einfach zu bedienen und zu warten, und die Energieeffizienz ist bemerkenswert. Ich kann die Heißwasserboiler von Fangkuai sehr empfehlen."
Jack
Australien